通信与自动控制技术研究 提升汽车生产质量、产量与工序稳定性的自动化路径
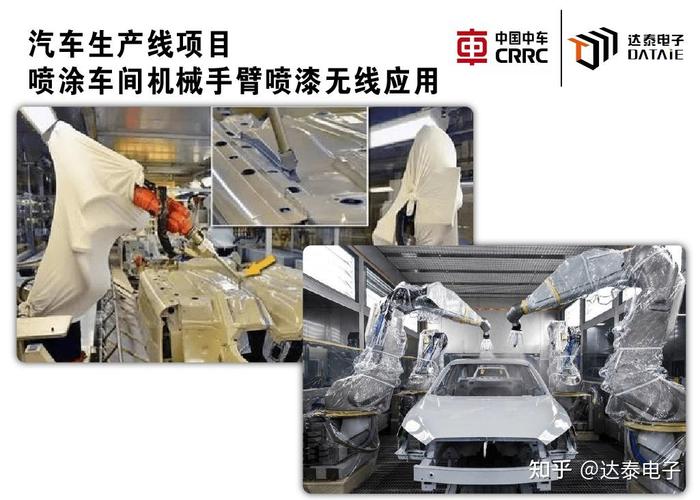
随着汽车工业向智能化、柔性化方向加速转型,产品质量、产量和各工序的稳定性成为制造企业核心竞争力的关键指标。通信与自动控制技术作为实现生产过程精准感知、实时决策与协同执行的基础支撑,正在深刻改变汽车生产的自动化水平。本文围绕通信与自动控制技术的研究进展,探讨其在提升汽车产品质量、产量及工序稳定性方面的作用机制与实施路径。
一、汽车生产自动化面临的现实挑战
当前汽车制造涉及冲压、焊装、涂装、总装等数十道工序,各工序间节拍耦合紧密,对设备同步精度、工艺参数一致性和故障响应速度提出极高要求。传统自动化系统多依赖独立控制单元,缺乏跨工序信息贯通能力,导致质量波动难以追溯、设备综合效率(OEE)受限、工序间在制品积压与等待浪费并存。产品质量的一致性受制于控制精度的稳定性,产量提升受制于瓶颈工序的自动化节拍,而工序稳定性则取决于通信实时性与控制策略的鲁棒性。因此,亟需从通信架构与自动控制两个维度协同突破。
二、通信技术对工序稳定性的支撑作用
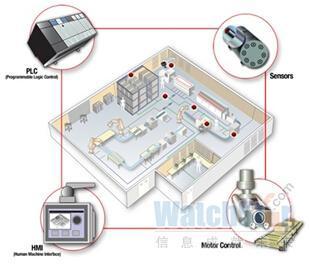
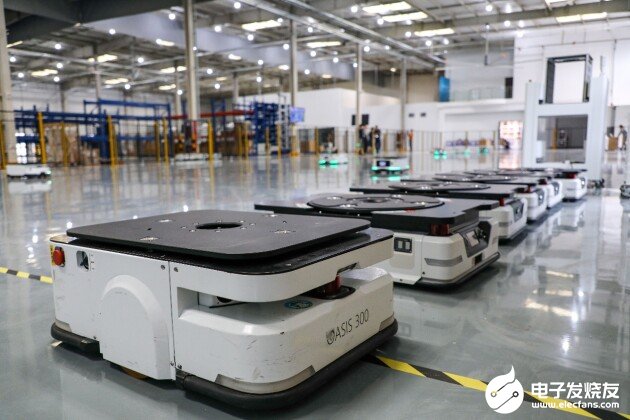
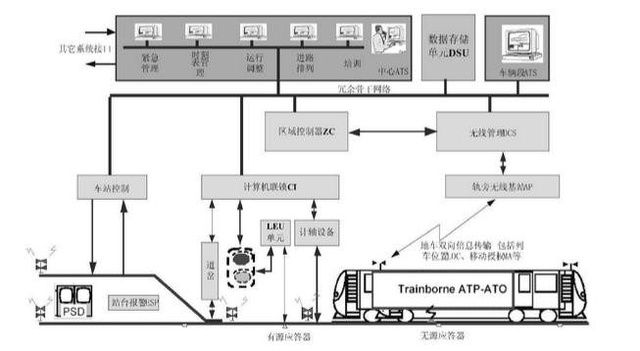
工业通信网络是汽车生产自动化的“神经中枢”。研究重点包括:一是基于时间敏感网络(TSN)的确定性通信,通过在以太网层面保障微秒级时延与纳秒级抖动,使多轴伺服同步、机器人协同焊接等对时序敏感的控制指令精准下达,显著降低因通信抖动导致的焊点偏移、涂胶不均等质量缺陷;二是5G+边缘计算在移动场景中的应用,支持AGV物流调度、柔性装配线切换等动态任务,减少固定线体对工序变更的制约;三是OPC UA over TSN的统一信息模型,打通PLC、机器人、传感器与MES系统之间的数据壁垒,实现工序质量数据的全流程追溯。实际产线验证表明,确定性通信网络可将工序间同步误差降低60%以上,设备非计划停机时间减少约30%,为工序稳定性提供了可靠的通信底座。
三、自动控制技术对质量与产量的提升机制
在控制层面,研究聚焦于模型预测控制(MPC)、自适应控制与多智能体协同控制的融合应用。模型预测控制通过对焊接温度、涂装膜厚、装配力矩等关键工艺参数的滚动优化,在约束边界内实现质量指标的前馈补偿,将参数超差率控制在ppm级;自适应控制则针对来料批次差异、环境温湿度波动等扰动因素,在线辨识系统特性并动态调整控制增益,保证各工序在工况变化下的输出一致性,从而提升产品质量的鲁棒性。在产量维度,基于数字孪生的虚拟调试与节拍优化技术,可在物理产线投产前完成控制逻辑验证与瓶颈工序识别,缩短产线换型时间40%以上;分布式多智能体控制将总装线各工位视为协作单元,通过合同网协议动态分配装配任务,使整线节拍利用率提升15%—20%。
四、通信与控制协同的自动化水平提升路径
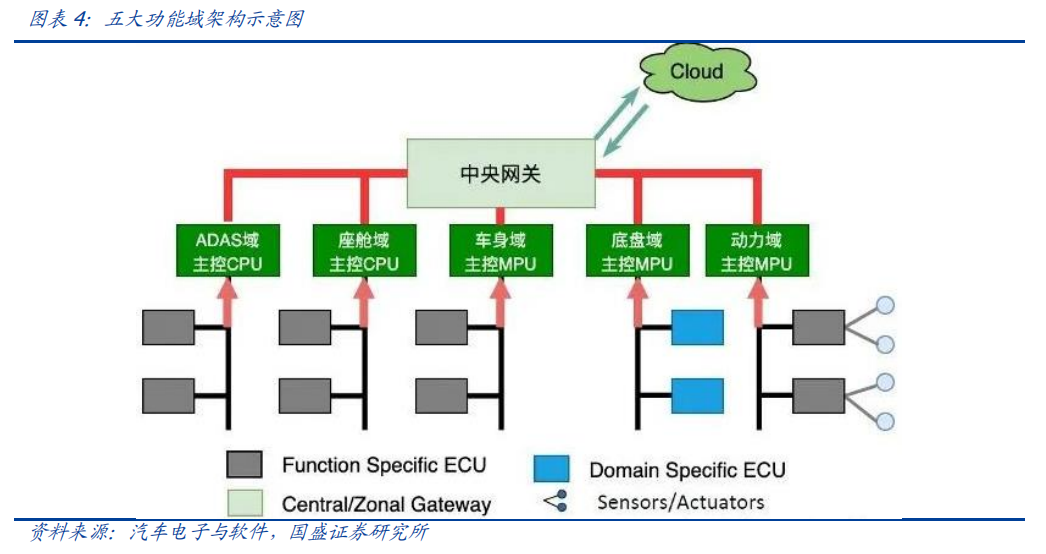
单一技术的优化难以实现系统级跃升,需构建“感知—通信—决策—执行”闭环体系。具体路径包括:(1)在设备层部署高精度传感器与智能执行器,通过TSN网络将工艺参数实时上传至边缘控制器;(2)边缘控制器运行轻量化控制算法,完成毫秒级本地决策与指令下发,减少云端往返时延对稳定性的影响;(3)MES/ERP系统与控制系统深度融合,实现质量数据与生产计划的动态协同,如根据焊接质量趋势自动调整后续工位参数,形成工序间的自适应补偿链。某重型汽车焊装车间应用该架构后,白车身尺寸合格率由92.6%提升至98.1%,单班产量提高12%,换型调试周期缩短35%。
五、
通信与自动控制技术的协同研究,为汽车生产在高节拍、多品种、严质量约束下实现自动化水平提升提供了系统性解决方案。确定性通信保障了工序同步与数据贯通,先进控制算法保障了质量一致性与节拍优化,二者融合形成的感知—决策—执行闭环,正在推动汽车制造从单机自动化向系统智能自动化演进。未来研究应进一步关注无线确定性通信在柔性产线中的可靠性、跨工艺段控制模型的迁移学习能力,以及人机共融场景下控制策略的安全性,持续为汽车产品质量、产量与工序稳定性的协同提升注入技术动能。
如若转载,请注明出处:http://www.mjzsxxkj.com/product/40.html
更新时间:2026-10-23 23:28:09